
专注于弧形铝方通厂家
诚信为本,服务至上,精进,亲和共生
- 服务热线

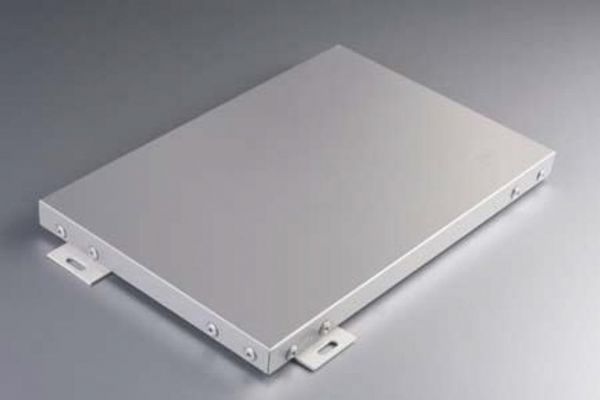
铝单板(Aluminum Veneer)的加工工艺是一个将平整铝板转化为具有特定形状、尺寸和表面效果的建筑装饰材料的系统性过程。其核心流程通常分为前期准备、钣金加工、表面处理、成品组装四大阶段。以下是详细的工艺拆解:
一、 前期准备与设计
图纸深化:根据建筑幕墙设计图纸,利用CAD/CAM软件进行钣金展开、节点深化,生成加工代码(如CNC程序)。
选材:通常选用1100H24、3003H24等防锈铝板,厚度根据幕墙高度和风压计算(常见1.5mm-3.0mm,特殊造型可达4.0mm以上)。
二、 钣金加工(核心成型阶段)
这是决定铝单板几何精度的关键环节,主要包含以下工序:
开料/剪切:
使用数控剪板机或激光切割机将铝卷/铝板裁剪成展开尺寸。
激光切割适用于复杂异形板、镂空板,精度高但成本略高;数控剪板适用于规则矩形板,效率高。
冲孔/镂空(如需):
使用数控转塔冲床进行图案冲孔、百叶孔加工,或使用激光切割机进行复杂镂空切割。
折弯/滚弧:
折弯:使用数控折弯机将铝板折成所需角度(通常为90°或特定角度),形成面板的侧边(折边高度通常为20-25mm,用于加强和固定)。
滚弧:对于弧形板,使用卷板机或滚弧机进行弯曲成型。
焊接:对于超长板或异形板,需进行氩弧焊或激光焊拼接,焊后需打磨平整。
种钉/焊接螺柱:
在折边内侧焊接不锈钢螺柱或种焊植钉,用于后续与龙骨连接。这是铝单板区别于铝塑板的重要工艺,确保连接强度。
加强筋安装:
对于大尺寸板(如边长>800mm),需在板背面安装U型铝加强筋或方管,通过结构胶或种钉固定,防止面板在风压下变形。
打磨与整形:
去除毛刺、焊渣,校正折弯角度,确保板面平整度。
三、 表面处理(决定外观与耐久性)
铝单板的表面处理工艺直接决定其防腐性能和装饰效果,主流工艺包括:
前处理(铬化/无铬化):
脱脂、水洗、碱蚀、中和、铬化(或无铬钝化),在铝板表面形成一层化学转化膜,增强涂层附着力。
喷涂/辊涂:
氟碳喷涂(PVDF):最主流的高端工艺。喷涂含70%以上氟碳树脂的涂料,经高温烘烤(230℃左右)固化。具有极佳的耐候性、抗紫外线能力,保色年限可达15-20年。通常采用“三涂两烤”或“四涂三烤”工艺(底漆、面漆、清漆)。
聚酯喷涂(PE):成本较低,耐候性一般,适用于室内或低层建筑。
粉末喷涂:环保无溶剂,色彩丰富,但耐候性略逊于氟碳。
阳极氧化:通过电解反应在铝板表面生成氧化膜,具有金属质感,耐磨且防火,但颜色选择受限(多为银白、香槟、黑色)。
辊涂:适用于大批量平板,效率高,涂层均匀。
特殊效果:
木纹转印(热转印)、石纹、拉丝、镜面等,通过转印纸或特殊涂层实现仿真效果。
四、 成品组装与检验
组装:安装角码(挂耳)、加强筋、密封胶条等配件。
检验:
尺寸检验:对角线误差、折边角度、平整度(≤2mm/m)。
涂层检验:色差、光泽度、附着力(划格法)、膜厚(氟碳喷涂通常≥40μm)。
性能测试:抗风压、水密性、气密性(针对幕墙板块)。
包装:贴保护膜,使用气泡膜或木箱包装,防止运输划伤。
五、 特殊工艺补充
双曲板加工:对于复杂曲面,需采用蒙皮拉伸或三维数控滚弯技术,甚至使用超塑成形工艺(利用铝板在高温下的超塑性成型),成本较高。
雕花/浮雕:通过CNC雕刻或激光切割实现立体图案。
总结:铝单板加工的核心在于钣金成型的精度与表面涂层的耐久性。氟碳喷涂的“三涂两烤”和数控折弯的精度控制是衡量厂家工艺水平的关键指标。
