
专注于弧形铝方通厂家
诚信为本,服务至上,精进,亲和共生
- 服务热线

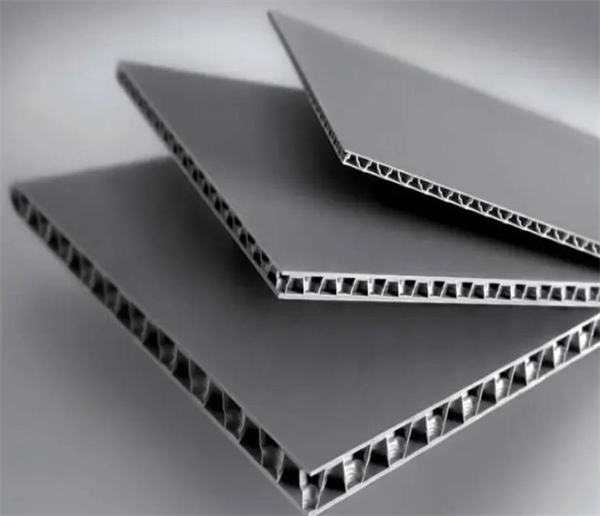
完整分为蜂窝芯制备、面板预处理、组坯铺胶、热压复合、后加工封边、检测包装六大段。轨交、航空级和普通建筑板的核心差别在胶水、固化曲线、封边、老化考核。
一、铝蜂窝芯制造(独立工序)
铝箔备料:3003 铝箔,常规箔厚 0.04~0.06mm;轨交 / 航空加厚到 0.06~0.10mm,先除油、钝化处理。
错位条纹涂胶:凹版印刷机在铝箔上印刷等距胶条,相邻层胶条错位,只有胶条位置才粘接,留出六边形拉伸节点(这是蜂窝成型的关键)。
叠层 + 预固化:多层铝箔整齐堆叠,送入压机低温预固化,形成实心铝箔叠块。
切片:按目标芯厚锯切(芯厚 = 成品板厚度减去上下面板厚度)。
拉伸展开:在扩张机上匀速拉开,形成规整正六边形蜂窝;控制拉伸速度,防止蜂窝格歪斜、箔壁折伤。
芯材稳定处理:清洗、钝化;高端轨交 / 航空芯做浸渍稳定,提升抗湿热腐蚀;检验格型均匀度、无破损。
蜂窝芯参数:常规边长 3~6mm;轨交内饰常用 3~5mm。
二、面板备料与前处理(非常容易偷工)
面板一般 3003-H24(建筑、轨交),0.8~1.5mm;背板 0.6~1.0mm。
开平、校平、裁切;优先先辊涂再复合(氟碳辊涂线,三涂两烤),避免复合后喷涂污染蜂窝芯。
脱脂除油 → 水洗 → 无铬钝化(转化膜)→ 纯水清洗烘干。
钝化膜是保证胶层附着力的基础;不做钝化,后期滚筒剥离强度大幅下降,湿热环境脱芯。
表面质检:板面无划伤、漏涂、色差。
三、铺胶、组坯(核心控制点:胶体系)
建筑普通板:少数用 PE 热熔胶膜(不推荐轨交、隧道)
轨交、幕墙、航空:环氧结构胶膜 / 双组分环氧胶(热固性,耐高温、耐湿热、抗振动疲劳),涂胶量 150~300g/㎡ 工序:
面板、胶膜、蜂窝芯、背板精准对位叠合,对称铺放,防止复合翘曲;
四周定位工装夹紧,防止蜂窝滑移、偏格;
真空袋封装(高端航空、轨交常用真空热压,减少气泡、缺胶)。
四、高温高压复合固化(热压)
送入多层热压机或热压罐,按胶水设定曲线升温、恒温、保压:
环氧胶典型:温度 120~160℃,压力 0.8~1.5MPa,保温 30~90min;升温速率平缓,避免气泡、内应力翘曲、蜂窝压塌
固化完成后,带压冷压定型,缓慢冷却,释放内应力,保证板面平整度(≤1mm/m)
⚠️风险:压力过大压塌蜂窝;压力不足出现缺胶、空洞;固化时间不够,胶不完全交联,后期湿热、振动下分层鼓包。
五、后加工、封边、预埋(轨交重点)
裁边精切:金刚石锯片 / 水刀裁切到图纸尺寸;普通锯片容易崩铝、毛刺。
封边(重中之重)
建筑简易款:密封胶封缝(不适合潮湿、振动场景)
轨交 / 隧道 / 航空:铝型材封边扣条 + 密封注胶,全封闭蜂窝断面,阻止水、清洗剂、水汽渗入蜂窝内部腐蚀铝箔节点;不封边是蜂窝板早期失效头号原因
机加工:CNC 开孔、铣槽、挖检修口;
预埋件预埋:轨交内饰板在复合前 / 铣槽后预埋不锈钢螺纹衬套,只粘不预埋,振动下会脱落;
异形加工:单曲板用模具热压成型;双曲蜂窝难度高,需要专用成型工装。
六、成品检验(分级差异巨大)
建筑幕墙常规检测
外观、尺寸、平整度;滚筒剥离强度;盐雾;
轨道交通(TB/T、EN45545)额外强制
高低温循环、交变湿热老化后剥离保留率;振动耐久;防火烟毒、无卤、耐清洁剂、耐磨;
航空级
热压罐成型、超声探伤、断裂韧性、疲劳、应力腐蚀、全批次溯源。
合格样板撕裂特征:铝蜂窝芯箔撕裂(内聚破坏),不是胶层和面板界面脱开。
七、钎焊铝蜂窝(无胶路线,高端轨交 / 航空)
不使用有机胶,面板 + 蜂窝芯之间预置钎料箔,高温钎焊炉冶金熔合; 优点:耐高温、抗湿热、抗振极强;缺点:成本高、成型难度大、板面易变形。
