
专注于弧形铝方通厂家
诚信为本,服务至上,精进,亲和共生
- 服务热线

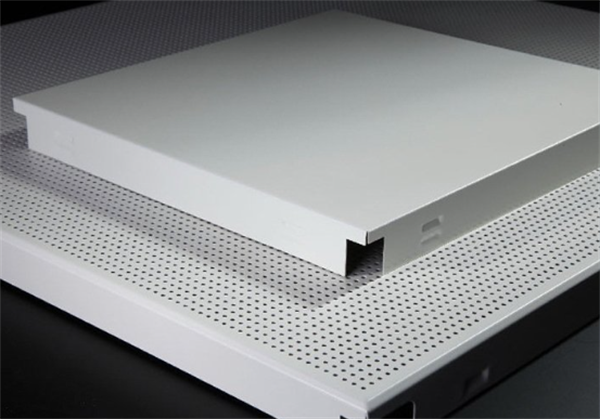
核心:室内铝板色差根源集中在原材料、喷涂工艺、批次管理、安装排布、现场环境;室内光线反射强,人眼对色差远比外墙更敏感。 判定参考:色差值 ΔE,工程常规控制目标ΔE≤2.0;自然光下 1.5m 目视无明显可分辨色差。
一、源头:原材料控制(第一关)
铝基材
同项目必须采用同一铝厂、同一牌号铝卷(3003 为主);不同厂家铝材表面粗糙度、铝成分存在差异,会影响涂料附着与显色。
铝卷表面处理(脱脂、钝化)必须统一;基材油污、氧化膜厚薄不均,会造成发花、阴阳面。
粉末 / 涂料原料
同一项目同一批次色粉、同一批号涂料,锁定色卡。
室内铝天花大多采用粉末喷涂(少数氟碳);粉末涂料不同批次,颜料比例、粒径差异直接造成色差。 ✅做法:封样实物色板(不少于 2 块,一块工厂留存、一块甲方 / 监理封存),后续所有板材以封样板作为比对基准,不能仅依靠电子版色卡。
二、工厂喷涂工艺控制(色差最主要来源)
前处理统一:脱脂、碱洗、酸洗、钝化,整套工艺参数稳定;局部钝化不良,板面会出现斑驳、发花。
喷涂参数固定:静电电压、喷枪距离、走枪速度、粉末输出量保持不变;
喷得薄:颜色偏浅、露底;喷涂过厚:颜色偏深、橘皮。
边角折边位置容易薄喷,出现边角色差(折边发白 / 偏浅),工厂重点管控。
固化烘烤:固化温度、保温时间必须稳定。粉末涂料烘烤不足→颜色偏浅;烘烤过度→发黄、变深(尤其浅色、米白、浅灰最明显)。
板件吊挂方式:同一项目统一吊挂;吊挂点阴影、正反面喷涂差异会造成色差;大面积天花尽量统一吊挂方向。
分批次生产规划:
尽量整项目一次性排产;项目量大无法一次生产,要按区域、分区供货,不要跨区域混批。
每一批次出厂前,在标准光源箱内,与封样板比对色差,记录 ΔE 检测数据,出具色差检测记录。
光源要求:使用 D65 标准光源,避免单纯在车间荧光灯下肉眼判定。
三、分板编号、出货与排版控制(现场最容易忽略)
工厂按天花分区、开间编号,在铝板背面标记批次、区域编号,同区域使用同一生产批次板材。
严禁不同生产批次的铝板混用于同一个开间 / 同一连续吊顶;不同批次可以划分到独立房间、独立分区,分区之间用收口条分隔。
包装按区域单独打包,不要混包;包装外标注区域、批次号。
排版方向统一:铝板拉丝板、定向纹理粉末,所有板材保持同一纹理方向,方向装反,视觉上会出现明显色差。
四、现场存放与安装阶段色差防护(次生色差)
板材堆放避光,禁止长期阳光直射:紫外线会加速局部褪色,同一块板一面晒一面避光,产生新旧色差;
保护膜选用低粘 PE 膜,避免高温下膜内析出、板面局部污染、发花;
保护板面,防止砂浆、酸碱、铝屑污染,形成局部污渍色差;
安装前复核:在现场自然光 / 标准光源下,同区域板块预拼,目视比对;发现色差超标,提前隔离,不要直接上墙。
撕保护膜:统一环境下撕膜;禁止局部提前撕膜,造成板面老化不一致。
五、容易踩坑的高风险颜色
高风险(色差难控制):米白、浅灰、浅杏、浅香槟、浅木纹,对喷涂、烘烤极其敏感,微小 ΔE 肉眼一眼就能看出;
低风险:深灰、黑色、深色金属色,色差容错相对高,但金属粉喷涂要控制金属定向排列,防止不同角度明暗不一(金属色 “角变色”)。
金属粉末特别注意:金属粉会随观察角度改变亮度(随角异色),不属于色差,但容易被误认为色差;封样时要多角度确认观感,在不同角度光源下共同确认样板。
六、验收判定规则(写进合同 / 报验)
目视条件:自然光,距离板面 1.5m,视线垂直板面,同一分区内无明显色差;
仪器仲裁:分光光度计检测,同批次与封样板 ΔE≤2.0;
区分两个概念:
✅正常:金属粉板材随角度轻微明暗变化(随角异色),样板提前确认则可接受;
❌不合格:同一角度下,板块之间深浅不一、斑驳、折边发花。
七、应急补救措施
已经到货色差超标:不要安装,退回工厂重喷;现场无法局部修补,修补区域一定会有色差;
项目不得不分多批次生产:提前在图纸上划分分界线,用压条、检修口、设备带作为批次分界线,把色差放在视觉分割位置;
少量色差板,调整至设备背后、管道上方、角落等非视觉重点区域。
